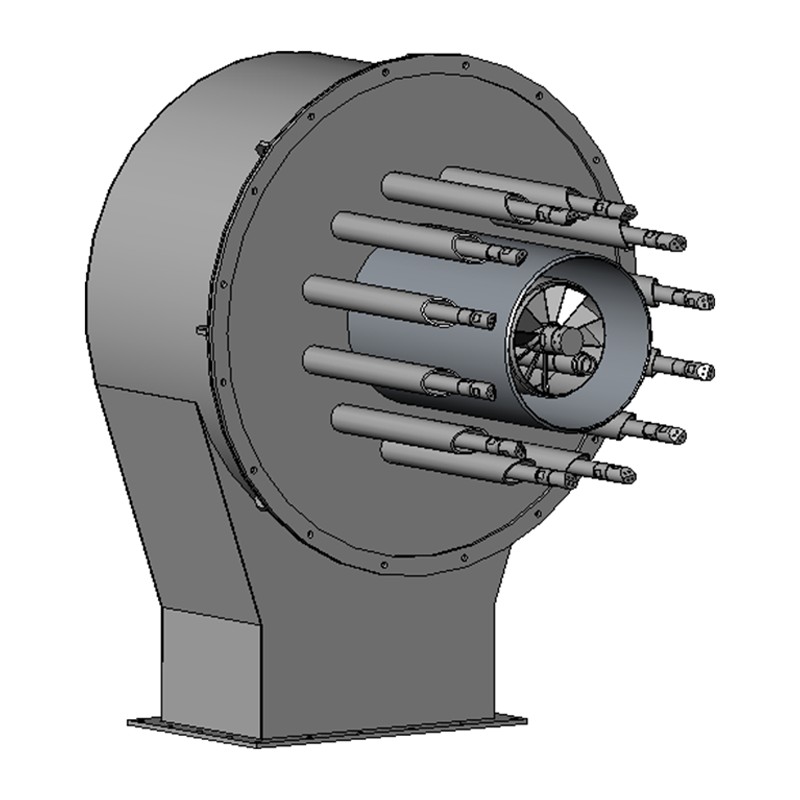
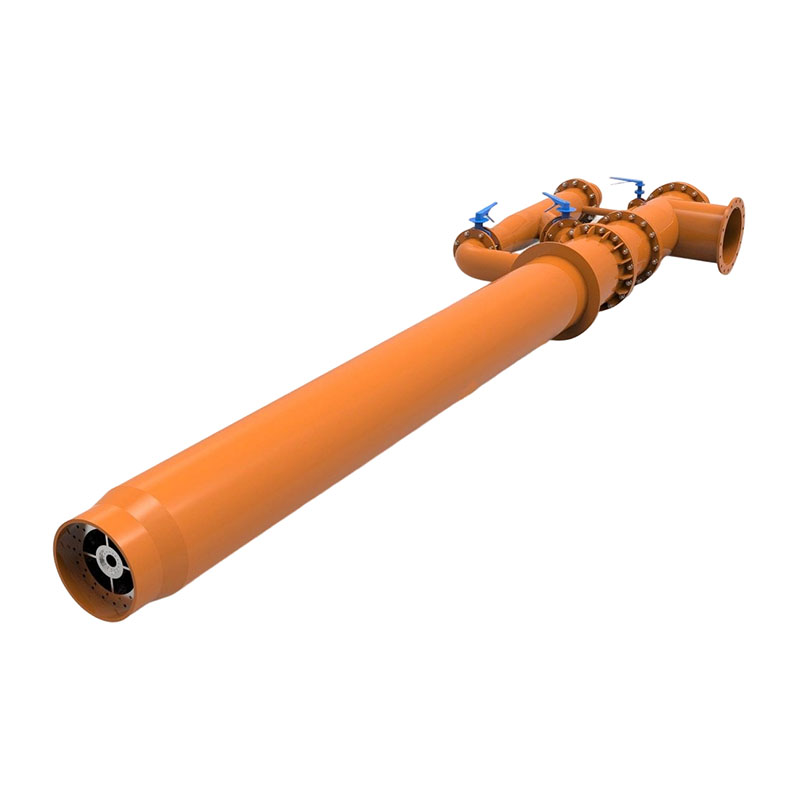
At vælge det bedste brænder til fast brændsel til industriel brug kommer ned til fem kernefaktorer: brændstoftypekompatibilitet, termisk udgangskapacitet (BTU/kW-klassificering), forbrændingseffektivitet (ideelt over 85%), emissionsoverholdelse af lokale regler og samlede ejeromkostninger over en 10-20 års livscyklus. Før de evaluerer mærker eller modeller, skal industrielle købere først definere deres procesvarmekrav, brændstofforsyningskæde og miljømæssige forpligtelser. Et cementanlæg i Sydøstasien, der brænder kul, vil have helt andre brænderkrav end et biomassedrevet fødevareforarbejdningsanlæg i Tyskland.
Kort sagt: match brænderen til dit brændstof, din procestemperatur og dit lovgivningsmæssige miljø - ikke omvendt. Afsnittene nedenfor opdeler hver faktor med data, eksempler og sammenligningsværktøjer til at hjælpe industriingeniører og indkøbsledere med at træffe en velinformeret beslutning.
Hvad er en brænder til fast brændsel, og hvorfor er industriel udvælgelse vigtig?
En brænder til fast brændsel er en forbrændingsenhed, der er konstrueret til at antænde og opretholde forbrændingen af fast brændsel - herunder kul, koks, biomasse, træpiller, affaldsbrændstof (RDF) og landbrugsaffald - til at generere termisk energi til industrielle processer. I modsætning til boligbrændere med fokus på komfortopvarmning, er industrielle fastbrændselsbrændere designet til kontinuerlig drift med høj intensitet, ofte i drift 24 timer i døgnet, 7 dage om ugen.
Industrielle applikationer spænder over en bred vifte af sektorer:
- Cement- og kalkovne (kræver flammetemperaturer over 1.400°C)
- Stål- og jernstøberier ved hjælp af pulveriseret kulinjektionssystemer (PCI).
- Elproduktionsanlæg (kulfyrede kedler, der producerer 50 MW til 1.000 MW)
- Fødevaretørrings- og forarbejdningsfaciliteter ved hjælp af biomasse-pillebrændere
- Keramik- og murstensovne, der er afhængige af fast brændsel til vedvarende høj varme
- Papirmasse- og papirmøller, der brænder sortlud eller træaffald
Det forkerte brændervalg i et industrielt miljø er ikke kun ubelejligt - det kan resultere i produktionsnedetid, der koster titusindvis af dollars i timen, beskadigelse af udstyr fra termisk stress, regulatoriske bøder for overskydende emissioner og sikkerhedsrisici herunder ukontrolleret forbrænding eller eksponering for kulilte. Derfor skal udvælgelsesprocessen være systematisk og datadrevet.
Trin et: Definer din brændstoftype og dens forbrændingsegenskaber
Ikke alle faste brændstoffer er ens, og ikke alle fastbrændselsbrændere kan håndtere enhver brændstoftype. Det første og mest kritiske trin i valg af brænder er at forstå de fysiske og kemiske egenskaber af det brændstof, du planlægger at bruge - eller brændstoffer, du planlægger at samfyre.
Nøglebrændstofparametre at evaluere
- Brændværdi (CV): Energiindholdet pr. masseenhed, målt i MJ/kg. Antracitkul har en CV på cirka 30-33 MJ/kg, mens træpiller typisk varierer fra 16-18 MJ/kg, og landbrugshalm kan være så lavt som 14 MJ/kg.
- Fugtindhold: Høj fugt reducerer den effektive energiproduktion betydeligt og kan forårsage ustabilitet i flammen. Biomasse med >30 % fugtindhold kræver ofte fortørring før forbrænding.
- Askeindhold og askefusionstemperatur: Kul med højt askeindhold (>20%) kan forårsage slaggedannelse og tilsmudsning af varmeveksleroverflader. Brændere skal vælges med passende rist- eller askehåndteringssystemer.
- Indhold af flygtige stoffer: Højflygtige brændstoffer som biomasse antændes lettere, men kan kræve trinvis forbrænding for at kontrollere emissioner. Lavt flygtige brændstoffer som petroleumskoks har brug for højere antændelsestemperaturer.
- Svovl- og klorindhold: Brændstoffer med højt svovlindhold (f.eks. visse kul med 3-5 % svovl) kræver røggasafsvovlingssystemer (FGD) og korrosionsbestandige brændermaterialer. Højt klorindhold i RDF-brændstoffer forårsager risici for dioxindannelse.
- Partikelstørrelse og slibbarhed: Pulveriserede kulbrændere kræver brændstof formalet til 70-75 mikron (70% passerer 75μm), mens stokerbrændere kan håndtere klumpkul op til 50 mm i diameter.
Tabel 1: Sammenligning af almindelige industrielle faste brændstoffer og deres nøgleegenskaber | Brændstoftype | Brændværdi (MJ/kg) | Typisk fugtighed (%) | Askeindhold (%) | Svovlindhold (%) | Typisk brændertype |
| Antracit kul | 30-33 | 3-5 | 5-15 | 0,5-1,5 | Pulveriseret / Stoker |
| Bituminøst kul | 25-32 | 5-15 | 8-20 | 0,5-4,0 | Pulveriseret / cyklon |
| Petroleum Coke | 32-36 | 1-5 | 0,5-2 | 3-7 | Pulveriseret (høj temperatur) |
| Træpiller | 16-18 | 8-12 | 0,5-2 | <0,05 | Pellet / Underfoder Stoker |
| Landbrugets biomasse | 12-16 | 15-35 | 3-10 | <0,1 | Rist / FBC |
| Refuse-derived fuel (RDF) | 14-20 | 10-25 | 10-25 | 0,1-0,5 | Rist / Roterovn |
Hvis dit anlæg planlægger at samfyre flere brændstoffer - en praksis, der bliver mere og mere almindelig i cementovne, der erstatter 30-50 % af kul med alternative brændstoffer - vælg en brænder, der er eksplicit designet til flerbrændselsfleksibilitet, såsom en flerkanals roterende ovnbrænder, der uafhængigt kan styre primærluft, sekundær luftstrøm, fast brændsel og flydende brændstof.
Trin to: Tilpas brændertype til din industrielle proces
Der findes ikke en enkelt "bedste" fastbrændselsbrænderteknologi til alle industrielle anvendelser. Hver brændertype har specifikke styrker, termiske udgangsområder, krav til brændstofkompatibilitet og driftsmæssige afvejninger. Det er vigtigt at forstå disse forskelle, før du evaluerer leverandører.
Pulveriseret brændstof (PF) brændere
Pulveriserede brændstofbrændere maler fast brændsel til et fint pulver (typisk 70-200 mikron) og sprøjter det med primærluft ind i forbrændingskammeret, hvor det brænder i suspension. Denne teknologi er rygraden i storskala kulfyret elproduktion og cementovne verden over.
- Termisk udgang: 5 MW til 1.000 MW
- Forbrændingseffektivitet: 88–95 % under optimale forhold
- Flammetemperatur: 1.200–1.600°C
- Bedst til: Store kulfyrede kedler, cementroterovne, kalkovne
- Ulempe: Kræver energikrævende fræseinfrastruktur; ikke egnet til højfugtighed eller klæbrige brændstoffer
Et typisk 300 MW kulfyret kraftværk bruger 4-6 PF-brændere pr. kedel, der hver forbruger cirka 10-15 tons pulveriseret kul i timen. Førende producenter omfatter FLSmidth, Fives og Unitherm Cemcon.
Stoker-brændere (fast og rejserist)
Stoker-brændere tilfører fast brændsel på en mekanisk rist, hvor det brænder i et leje, med forbrændingsluft tilført nedefra (undergitterluft) og ovenfra (overgitterluft). De bruges i vid udstrækning til biomasse, kul og affaldsbrændstoffer i industrielle kedler op til 100 MW termisk.
- Termisk udgang: 1 MW til 100 MW
- Brændstoffleksibilitet: Høj — kan håndtere klumpkul, træflis, landbrugsrester og RDF
- Forbrændingseffektivitet: 80-88 %
- Bedst til: Industrielle dampkedler, fjernvarme, fødevareforarbejdning, tekstilanlæg
- Ulempe: Lavere forbrændingseffektivitet end PF; kræver regelmæssig ristvedligeholdelse
Fluidized Bed Combustion (FBC) brændere
I fluid bed-brændere er faste brændstofpartikler suspenderet i en opadstrømmende strøm af forbrændingsluft, hvilket skaber et turbulent "kogende" leje af brændstof og inert materiale (normalt sand eller kalksten). FBC-teknologi er værdsat for sin evne til at håndtere brændstoffer af lav kvalitet, høj fugtighed og høj aske med fremragende emissionskontrol.
- To hovedtyper: Bubbling Fluidized Bed (BFB) til 5-50 MW; Circulating Fluidized Bed (CFB) til 50–600 MW
- Forbrændingseffektivitet: 90–97 % for CFB-systemer
- SO₂ reduktion: Kalkstensinjektion i ovn reducerer SO₂-emissioner med 90-95 % uden ekstern FGD
- NOx-emissioner: Lav forbrændingstemperatur (850-900°C) reducerer i sagens natur termisk NOx-dannelse
- Bedst til: Lavkvalitetskul, brændstoffer med højt svovlindhold, biomasse, kommunalt fast affald (MSW), slam
- Ulempe: Højere kapitalomkostninger; komplekse opstartsprocedurer; sengematerialehåndtering
Roterende ovnbrændere
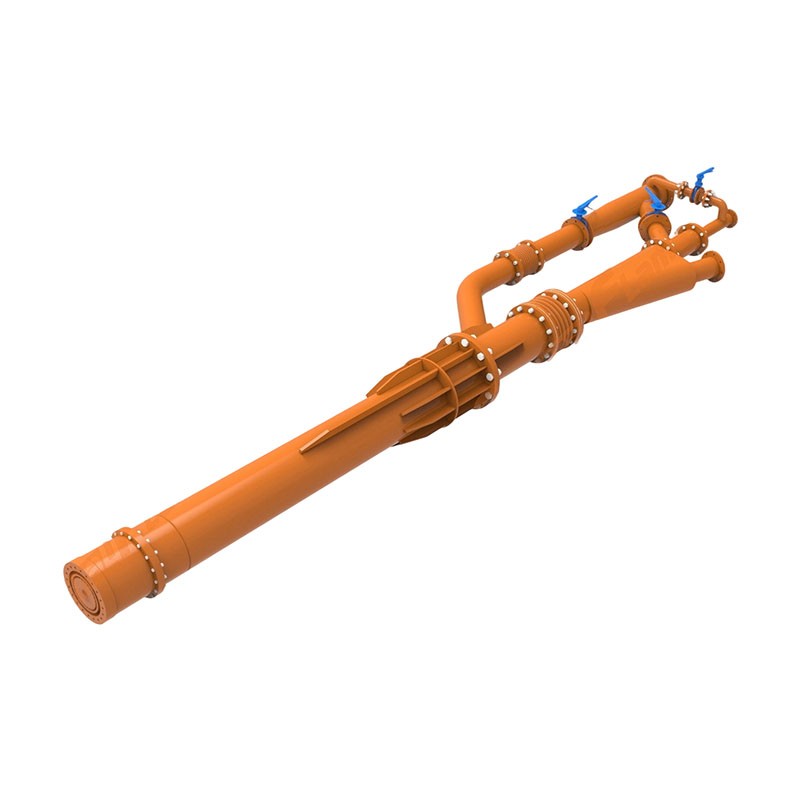
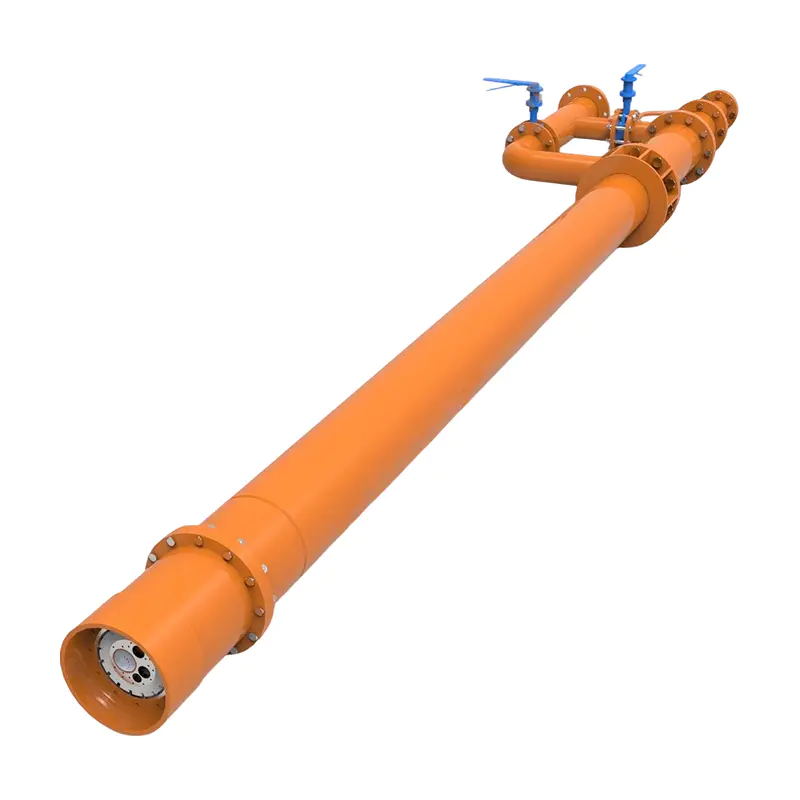
Roterovnsbrændere er specielt designet til cement-, kalk- og mineralforarbejdningsovne. De er multi-kanalsystemer, der er i stand til at fyre kul, petroleumskoks, naturgas og alternative brændstoffer samtidigt. Moderne design som UNITHERM DUOFLEX- eller FLSmidth JETFLEX-brænderen gør det muligt for operatører at justere flammens form, længde og varmeudløsningsprofil i realtid.
- Alternativ brændstofsubstitutionsrate: Op til 80–100 % termisk substitution i avancerede installationer
- Flammetemperatur: 1.400–1.800°C ved ovnens brændingszone
- Bedst til: Cementklinkerproduktion, kalkbrænding, mineralforarbejdning
Tabel 2: Industrielle brændertyper til fast brændsel — Nøglesammenligning for udvælgelse | Brænder type | Kapacitetsområde | Effektivitet | Brændstoffleksibilitet | Kapitalomkostninger | Bedste applikation |
| Pulveriseret brændstof (PF) | 5-1.000 MW | 88-95 % | Lav-medium | Høj | Kraftværker, Cementovne |
| Stoker rist | 1-100 MW | 80-88 % | Høj | Medium | Industrikedler, Biomasse |
| BFB (Bubbling FBC) | 5–50 MW | 88-93 % | Meget høj | Medium-Høj | Affald, lavkvalitets biomasse |
| CFB (cirkulerende FBC) | 50–600 MW | 90-97 % | Meget høj | Høj | Store el-/industrianlæg |
| Roterende ovnbrænder | 10–500 MW | 85-92 % | Meget høj | Medium-Høj | Cement, kalk, mineraler |
Trin tre: Evaluer termisk output og varmeoverførselskrav
Når brændstof- og brændertypen er etableret, er den næste kritiske parameter dimensionering af termisk output . En underdimensioneret brænder kan ikke opretholde den nødvendige procestemperatur; en overdimensioneret person spilder brændstof, øger sliddet og kan beskadige procesudstyr på grund af termisk overbelastning.
Sådan beregnes påkrævet brænderkapacitet
Industriel brænderkapacitet er typisk angivet i kilowatt (kW) eller megawatt (MW) af termisk input. For at bestemme din nødvendige kapacitet:
- Definer procesvarmebehovet: Beregn den energi, der kræves for at bringe dit materiale fra indløbstemperatur til procestemperatur, idet du tager højde for materialemasseflow, specifik varmekapacitet og latent varmebehov.
- Tilføj varmetab: Inkluder strålingstab gennem ovnvægge (typisk 5-15 % af den samlede varme), konvektionstab fra åbninger og døre og varme, der føres bort af forbrændingsgasser.
- Anvend en sikkerhedsmargen: Industrielle ingeniører tilføjer typisk en kapacitetsbuffer på 15-25 % for at imødekomme brændstofvariabilitet, belastningstoppe og fremtidige produktionsstigninger.
- Tag højde for brænderens effektivitet: Divider det samlede varmebehov med brænderens termiske effektivitet (f.eks. betyder 90 % virkningsgrad, at du har brug for 11 % mere brændstoftilførsel for at levere den nødvendige varmeeffekt).
Som et praktisk eksempel: en rotationstørrer, der behandler 20 tons/time træflis fra 35 % til 10 % fugtindhold kræver ca. 3,5–4,5 MW termisk input under antagelse af en indgangstemperatur på 15°C og en tromleudløbsgastemperatur på 120°C. En 5 MW biomasse stokerbrænder med en 25% sikkerhedsmargin ville være passende til denne anvendelse.
Turndown Ratio: En kritisk, men ofte overset specifikation
Den turndown-forhold af en brænder definerer dens driftsområde - forholdet mellem maksimale og minimale stabile tændhastigheder. En brænder med et slukningsforhold på 5:1 kan fungere så lavt som 20 % af dens nominelle kapacitet uden flammeinstabilitet.
Til industrielle processer med variabel varmebehov (f.eks. batchovne, fødevareforarbejdning med skiftemønstre) et højt turndown-forhold - ideelt set 4:1 eller højere — er afgørende for energieffektivitet og proceskontrol. Mange billige brændere til fast brændsel tilbyder kun 2:1 eller 3:1 nedlukning, hvilket tvinger operatører til at tænde og slukke for brænderen, hvilket reducerer effektiviteten og øger den termiske belastning på udstyret.
Trin fire: Vurder emissionsydelse og overholdelse af lovgivning
Overholdelse af emissioner er ikke længere valgfri - i de fleste industrialiserede lande er forbrændingssystemer til fast brændsel underlagt stadig strengere regler, der dækker partikler (PM), svovldioxid (SO₂), nitrogenoxider (NOx), kulilte (CO) og i nogle jurisdiktioner, kviksølv og dioxiner.
At vælge en brænder uden verificerede emissionsoverensstemmelsesdata er en betydelig operationel og juridisk risiko. Regulative rammer, du skal være opmærksom på, omfatter:
- Den Europæiske Union — Direktiv om industrielle emissioner (IED) og direktiv om mellemstore forbrændingsanlæg (MCPD): Store fyringsanlæg (>50 MW) skal overholde Best Available Techniques (BAT) standarder. Fra 2021 er NOx-grænserne for kedler til fast brændsel typisk 200-300 mg/Nm³, og SO₂-grænserne for kulfyrede anlæg ligger på 200-400 mg/Nm³.
- USA — EPA Clean Air Act (CAA) og MATS-regel: Den Mercury and Air Toxics Standards (MATS) apply to coal and oil-fired power plants above 25 MW. New Source Performance Standards (NSPS) set specific emission limits for industrial boilers and process heaters.
- Kina — GB 13271 og GB 16297: Kinas kedelemissionsstandarder er gradvist blevet strammet; større byer som Beijing pålægger ultralave emissionsstandarder på 10 mg/Nm³ for partikler, 50 mg/Nm³ for SO₂ og 100 mg/Nm³ for NOx fra kulfyrede kedler.
- Indien — Ministeriet for miljø, skov og klimaændringer (MoEFCC): Denrmal power plants must meet emission norms including PM <30 mg/Nm³, SO₂ <200 mg/Nm³, and NOx <300 mg/Nm³ for new installations.
Emissionskontrolteknologier at overveje
Når du evaluerer brændersystemer, skal du vurdere, om der er behov for integrerede eller nedstrøms emissionskontrolteknologier - og indregne deres omkostninger i det samlede systembudget:
- Selektiv katalytisk reduktion (SCR): Reducerer NOx med 80-95 % ved hjælp af ammoniak eller urinstofindsprøjtning over en katalysator. Almindelig i kraftværker og store cementovne. Kapitalomkostninger: €50.000–€500.000 afhængig af skala.
- Røggasafsvovling (FGD): Vådskrubning med kalk/kalksten fjerner 90–99 % af SO₂. Nødvendig til forbrænding af kul og petroleumskoks med højt svovlindhold.
- Stoffilter/posehus: PM-fjernelseseffektivitet på 99 % for partikelemissioner under 10 mg/Nm³. Standardudstyr til de fleste industrielle fastbrændselssystemer.
- Elektrostatisk præcipitator (ESP): Alternativ PM-kontrolteknologi med 99 % fjernelseseffektivitet; foretrukket til anvendelser med meget store gasvolumener, såsom store kraftkedler.
- Lav-NOx brænder design: Trinvis luft- og brændstofindsprøjtning i moderne brænderdesign kan reducere NOx-dannelsen med 30-50 % uden at kræve ekstern SCR - en væsentlig omkostningsfordel.
Anmod altid om certificerede emissionstestdata fra brænderproducenter – specifikt testresultater i henhold til EN 267, EN 303-5 (Europa) eller tilsvarende ASTM/ASME-standarder – i stedet for udelukkende at stole på fabrikantens påstande.
Trin fem: Analyser de samlede ejeromkostninger, ikke kun købsprisen
En af de mest almindelige fejl ved indkøb af industribrændere er at optimere til den laveste oprindelige indkøbspris i stedet for laveste samlede ejeromkostninger (TCO) over aktivets driftslevetid på 15-25 år.
Et 10 MW fastbrændselsbrændersystem med en købspris på €500.000 kan virke mere attraktivt end en konkurrents system til €750.000. Men hvis det billigere system opererer med 84 % forbrændingseffektivitet sammenlignet med premiumsystemets 92 % effektivitet, udgør forskellen i brændstofomkostninger alene - på €80/ton kul og 8.000 timer/år drift - ca. 320.000 € om året i ekstra brændstofforbrug . Over 20 år er TCO for den "billigere" brænder dramatisk højere.
TCO-komponenter, der skal evalueres
- Anlægsudgifter (CAPEX): Udstyrsomkostninger, installation, anlægsarbejder, idriftsættelse, operatøruddannelse
- Brændstofomkostninger: Årligt brændstofforbrug × brændstofpris, justeret for effektivitet og brændværdi
- Vedligeholdelse og reservedele: Riststænger, ildfast foring, tændere, sensorer, kontrolsystemer - typisk 2-5 % af CAPEX om året for stokersystemer; højere for PF-møller med roterende dele
- Arbejdskraft: Driftstimer til brændstofhåndtering, askefjernelse, systemovervågning
- Nedetidsomkostninger: Tabt produktion under planlagt og uplanlagt vedligeholdelse. En enkelt dag med uplanlagt nedetid i en cementovn kan koste €50.000-€200.000.
- Emissionsoverholdelsesomkostninger: Overvågning, rapportering, potentielle CO2-kreditter eller sanktioner
- Udtjent levetid og nedlukning: Ildfast bortskaffelse, askehåndtering, fjernelse af udstyr
Tabel 3: Illustrativ 20-års TCO-sammenligning for et 10 MW industrielt fastbrændselsbrændersystem | Omkostningskategori | Økonomibrænder (84 % eff.) | Premium brænder (92 % eff.) |
| Køb installation (CAPEX) | €600.000 | €900.000 |
| Brændstofomkostninger (20 år) | €8.000.000 | €7.360.000 |
| Vedligeholdelsesdele (20 år) | €900.000 | €700.000 |
| Nedetidsomkostninger (20 år) | €500.000 | €200.000 |
| Samlet TCO (20 år) | €10.000.000 | €9.160.000 |
I dette eksempel sparer premium-brænderen €840.000 over 20 år på trods af, at det koster €300.000 mere på forhånd — et klart tilfælde, hvor livscyklusøkonomi favoriserer investeringen af højere kvalitet.
Trin seks: Evaluer automatisering, kontrolsystemer og sikkerhedsfunktioner
Moderne industrielle fastbrændselsbrændere er ikke selvstændige forbrændingsenheder - de er integrerede systemer med avanceret kontrol-, overvågnings- og sikkerhedsinfrastruktur. Det sofistikerede kontrolsystem påvirker direkte driftseffektiviteten, emissionskonsistensen og arbejdernes sikkerhed.
Krav til forbrændingskontrolsystem
Industrielle brænderstyringssystemer til fast brændsel bør som minimum omfatte:
- Programmerbar Logic Controller (PLC) eller Distributed Control System (DCS): Til automatiseret kontrol af brændstoftilførselshastighed, lufttilførsel (primær, sekundær og tertiær) og forbrændingstemperatur
- Ilt trim kontrol: Justerer løbende luft-til-brændstof-forholdet baseret på røggassens iltindhold, hvilket bibeholder optimal forbrændingseffektivitet. Systemer, der holder røggas O₂ på 3–5 %, kan forbedre effektiviteten med 2–4 % sammenlignet med manuel styring.
- Flammedetektion og sikring: UV- eller ioniseringsflammescannere med automatisk brændstofudløsning ved flammesvigt — en obligatorisk sikkerhedsfunktion
- Temperaturprofilering: Flere termoelementindgange til overvågning af ovn-, flamme- og røggastemperaturer
- SCADA integration: Fjernovervågning og datalogning til præstationstrend, forudsigelig vedligeholdelse og emissionsrapportering
- Eksplosionsbeskyttelse: Anti-eksplosionsdøre, trykaflastningssystemer og inertgasrensning til pulveriserede brændstofsystemer - afgørende på grund af eksplosionsrisikoen for fint brændstofstøv
Sikkerhedsstandarder og certificeringer
Sørg for, at brændersystemet overholder gældende sikkerhedsstandarder. Nøglestandarder inkluderer:
- EN 746 (Europa): Industrielt termobehandlingsudstyr — sikkerhedskrav til forbrændings- og brændstofhåndteringssystemer
- NFPA 85 (USA): Farekode for kedel- og forbrændingssystemer — dækker eksplosionsforebyggelse i pulveriserede brændselssystemer
- IEC 61511 / IEC 62061: Funktionelle sikkerhedsstandarder for Safety Instrumented Systems (SIS) i industriel forbrænding
- ATEX-direktivet (Europa): Udstyr til brug i potentielt eksplosive atmosfærer - obligatorisk til brændstofopbevaring, håndtering og formalingsområder
- CE-mærkning og direktiv om trykudstyr (PED): Til forbrændingssystemer, der arbejder ved forhøjet tryk i EU
Trin syvende: Læg mærke til producenten - Track Record, support og tilgængelighed af reservedele
Selv den bedst designede brænder til fast brændsel er kun så god som producentens evne til at understøtte den i løbet af dens driftslevetid. For industrielle installationer, hvor nedetid koster titusindvis af euro om dagen, er leverandørpålidelighed et kritisk udvælgelseskriterium - ofte undervægtet i indkøbsbeslutninger, der primært fokuserer på tekniske specifikationer og pris.
Nøgleleverandørevalueringskriterier
- Referenceinstallationer: Anmod om en liste over sammenlignelige industrielle installationer (samme brændstoftype, lignende skala) og besøg eller kontakt mindst to referencer. En leverandør, der ikke kan give referencer i din branche, er et rødt flag.
- Globalt servicenetværk: Bekræft tilgængeligheden af serviceteknikere og reservedele i dit område. For fjerntliggende industrianlæg kan en 48-timers reservedelsgaranti være forskellen mellem en kort reparation og en ugelang produktionsnedlukning.
- Lagerpolitik for reservedele: Bekræft, at producenten forpligter sig til at producere reservedele i minimum 15-20 år efter systemets levering. Nogle lavprisleverandører indstiller deleproduktionen inden for 5-8 år.
- Idriftsættelse og træning: Vurder hvilken idriftsættelsesstøtte og operatøruddannelse, der er inkluderet i kontrakten. En brænder, der ikke er korrekt idriftsat, vil konsekvent underpræstere sine nominelle specifikationer.
- Serviceniveauaftaler (SLA'er): For kritiske produktionsfaciliteter skal du forhandle SLA'er med definerede responstider for nødsupport - ideelt 24-timers nødtelefonsupport med respons på stedet inden for 48-72 timer.
- R&D og teknologi køreplan: Leverandører, der investerer i opgraderinger af brænderteknologi (især kompatibilitet med alternativt brændstof og emissionsreduktion), er bedre langsigtede partnere, efterhånden som lovgivningskravene skærpes.
Førende globale leverandører af industrielle brændere til fast brændsel
Mens markedet omfatter hundredvis af regionale producenter, er følgende virksomheder anerkendt globalt for brændersystemer til fast brændsel i industriel skala og har etableret referencelister på tværs af flere kontinenter:
- FLSmidth (Danmark): Cementovn brændere; alternative brændstofsystemer; JETFLEX brænderserie til roterovne
- Fives Group (Frankrig): Pillard industrielle brændere til cement, stål og kraft; stærke alternativ brændstofkapacitet
- Unitherm Cemcon (Østrig): DUOFLEX og POLYFLEX roterende ovnbrændere; høje substitutionsrater for alternativt brændstof op til 100 %
- Andritz (Østrig): Forbrændingssystemer til biomasse og affaldsbrændstof; CFB og BFB kedelteknologi
- Babcock & Wilcox (USA): Storskala forbrænding af pulveriseret kul og biomasse; omfattende referencer til elindustrien
- Denrmax (India): Industrielle kedler og forbrændingssystemer til det sydasiatiske og afrikanske marked; stærke biomassekapaciteter
- HAUCK (USA/Tyskland): Industrielle procesbrændere inklusive fastbrændselsanvendelser til metaller, keramik og glas
Særlig overvejelse: Fremtidssikring for alternative brændstoffer og dekarbonisering
Den industrial energy landscape is undergoing fundamental transformation. Carbon pricing mechanisms, net-zero commitments, and tightening emission regulations are driving industrial operators to progressively reduce coal consumption and increase the share of biomass, waste-derived fuels, and eventually green hydrogen.
Når man vælger en brænder til fast brændsel i 2024 og derefter, bør købere seriøst vurdere, om systemet kan rumme alternative brændstoffer uden fuld udskiftning. Nøglespørgsmål at stille:
- Kan brænderen samfyre biomasse eller RDF med kul med en substitutionsgrad på 30–50 % uden større ændringer?
- Er forbrændingskammeret ildfast kompatibelt med højere alkaliindhold fra biomasseaske (som forårsager accelereret ildfast angreb ved temperaturer over 900°C)?
- Kan brændstoftilførsels- og håndteringssystemet tilpasses til alternative brændstoffer med lavere tæthed og højere fugtighed?
- Udvikler brænderproducenten aktivt brintblandings- eller brintklar forbrændingsteknologi?
Den cement industry provides a compelling example of this transition. In 2005, the global average thermal substitution rate (TSR) — the share of kiln heat provided by alternative fuels — was approximately 5%. By 2022, leading European cement producers such as Heidelberg Materials and Holcim had achieved TSRs of 50-80 % , drevet af opgraderinger af roterende ovnbrændere, der er specielt designet til alternativ brændstoffleksibilitet. Faciliteter, der havde købt brændere, der var låst fast i design med enkeltbrændstof, stod over for kostbare eftermonteringer eller udskiftninger.
Investering i et brændersystem med flere brændstoffer i dag - selv med en præmie på 10-20 % i forhold til et kul-system - kan repræsentere betydelige besparelser, når regulerings- eller markedspres accelererer overgangen til alternative brændstoffer i din sektor.
En praktisk tjekliste til valg af industrielt brændstofbrænder
Den following checklist consolidates the key decision points into a structured evaluation framework that procurement teams and process engineers can use when comparing burner systems and suppliers:
- Definer primære og sekundære brændstoftyper med fulde proksimale og ultimative analysedata
- Beregn påkrævet termisk effekt (MW) med en sikkerhedsmargin på 20 % og angiv det påkrævede turndown-forhold
- Identificer procestemperaturkrav og flammeprofilbegrænsninger (længde, form, varmeafgivelsesfordeling)
- Bekræft gældende emissionsstandarder og anmod om certificerede testdata fra brænderproducenten
- Evaluer forbrændingseffektiviteten ved nominel belastning og ved minimumsbelastning (turndown)
- Beregn 20-års samlede ejeromkostninger inklusive brændstof, vedligeholdelse og nedetid
- Bekræft overholdelse af lokale sikkerhedsstandarder (EN 746, NFPA 85, ATEX osv.)
- Vurder kontrolsystemets sofistikering — minimumskrav: ilttrimkontrol, flammesikring, SCADA-integration
- Anmod om og kontakt referenceinstallationer af sammenlignelig skala og brændstoftype
- Bekræft tilsagn om tilgængelighed af reservedele (minimum 15 år efter levering)
- Evaluer muligheden for samfyring med alternativt brændstof og fremtidssikret potentiale
- Bekræft idriftsættelsessupport, operatørtræning og serviceaftalevilkår
Konklusion: Den bedste brænder til fast brændsel er den, der passer bedst til din specifikke industrielle virkelighed
Denre is no universally "best" solid fuel burner for industrial applications. The optimal choice is determined by the intersection of your fuel characteristics, thermal process requirements, regulatory environment, operational constraints, and long-term fuel strategy. A 500 MW CFB boiler burning high-sulfur lignite at a power utility in Poland has nothing in common with a 2 MW wood pellet burner at a craft brewing facility in Canada — yet both are industrial solid fuel burners requiring systematic selection.
Den most important principles to carry forward are:
- Forbrændingseffektivitet over 88 % bør være en minimumstærskel for enhver ny industriel installation — brændstofbesparelserne over en 20-årig livscyklus retfærdiggør de højere kapitalomkostninger ved effektive systemer.
- Emissionsoverholdelse er en ikke-forhandlingsbar begrænsning, ikke en sekundær overvejelse — tag hensyn til de fulde omkostninger til emissionskontroludstyr fra starten.
- Samlede ejeromkostninger over 20 år er den korrekte økonomiske målestok — købsprisen er en dårlig målestok for værdien i industrielt udstyr med lang levetid.
- Alternativ brændstoffleksibilitet er en stadig mere værdifuld designfunktion — regulerings- og markedsretningen går stærkt ind for systemer, der kan bruges til flere brændstoffer.
- Leverandørsupport og tilgængelighed af reservedele er lige så vigtige som tekniske specifikationer — et uopnåeligt serviceteam for et kritisk industrielt system er en stor operationel risiko.
Ved at følge den strukturerede syv-trins evalueringsproces, der er skitseret i denne vejledning – fra brændstofanalyse over TCO-beregning til leverandørkontrol – kan industrielle købere vælge et brændersystem med fast brændsel, der leverer pålidelig, effektiv og kompatibel forbrændingsydelse i hele deres anlægs levetid.


 OEM/ODM Producenter af højtydende forbrændings- og termisk udstyr